数控折弯加工
以数控折弯机为主力设备,按程序设定角度与刀距,适合尺寸重复性要求高的常规钣金件,一次设定即可稳定产出整批一致的折弯件。
- 板厚覆盖 0.5–6mm 常规板材
- 适合机箱、支架、面板类结构件
- 按图纸或样品开单,批量交付
泉州 · 钣金折弯加工
泉州传宇折弯有限公司专注钣金折弯加工,服务泉州及周边制造业客户。从冷轧板、不锈钢到铝板,从几件打样到批量订单,我们按图纸展开、排折弯顺序、试折校角,再进入正式生产。折弯这件事的核心是角度与一致性:每一批产品出厂前都经过量角复检,尺寸不对的不流出厂门。如果您手里有图纸或样品,欢迎先聊清楚要求再谈价格与周期。
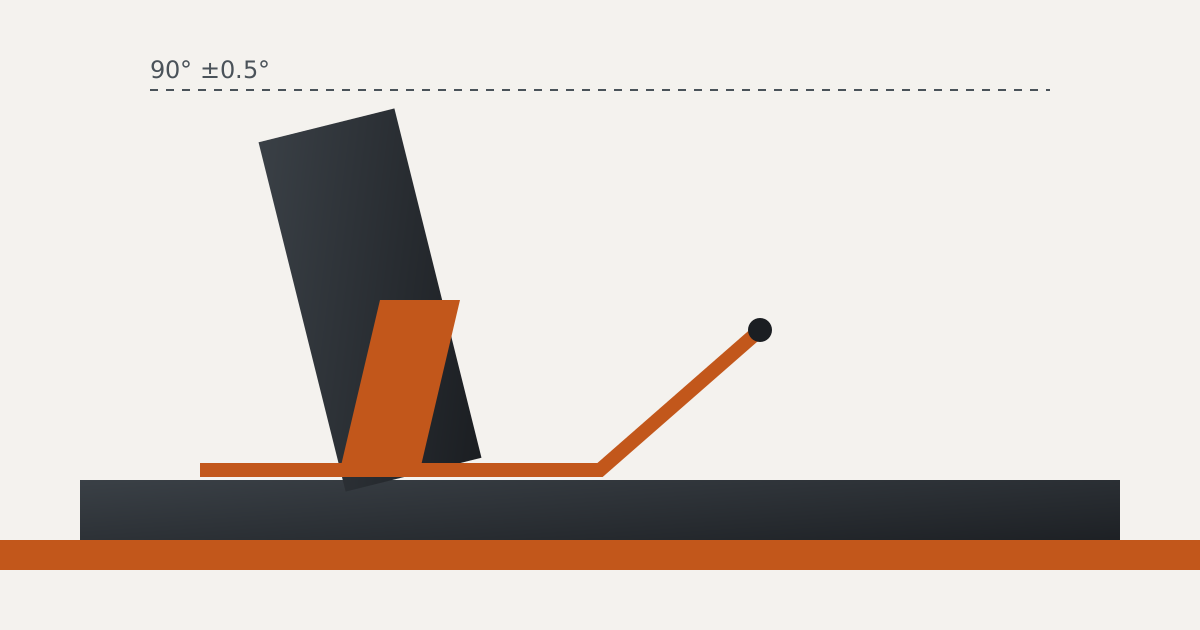
折弯件最常见的报废原因是展开尺寸算错和折弯顺序排反:先折的边挡住后折的刀,或者干涉件折到一半装不进模具。我们拿到图纸先做展开复核,标出每刀的基准面与先后顺序,干涉位置提前和客户确认改刀或开模方案。交付的是可以直接上机的工艺路线,而不是一张没人核过的图。
不锈钢回弹大、铝板软易划伤、厚板需要大吨位,这些差异决定了同一套参数不能通吃所有材料。生产前先试折 2–3 件,用量角器实测角度,反推补偿量,稳定后再放批量。批量过程中按频次抽检首末件,角度漂移及时调回,避免整批超差才发现。
很多客户打样合格、批量就翻车,问题多半出在打样和批量不是同一套工艺。我们把打样用的刀具、顺序、补偿参数记录归档,批量时沿用同一方案,只对产量做排产优化。客户拿到的是可复现的工艺,而不是碰运气的一次合格。
以数控折弯机为主力设备,按程序设定角度与刀距,适合尺寸重复性要求高的常规钣金件,一次设定即可稳定产出整批一致的折弯件。
针对机箱外壳、配电箱体、设备护罩等典型钣金件,从展开计算到多刀折弯全流程处理,重点控制对边平行度与孔位相对位置,保证装配顺利。
不锈钢强度高、回弹明显,直接按冷轧板参数折会出现角度偏大。我们通过加大压下量与试折补偿控制角度,并注意表面保护膜,减少划伤。
铝板偏软,折弯时易压痕、弯裂,尤其是折弯半径过小或纹路方向不对时。加工前确认纹路与最小弯曲半径,必要时更换软胶垫保护表面。
3mm 以上厚板需要更大吨位与开口模,普通参数容易造成机床过载或折角不到位。厚板加工前核算吨位与模口匹配,确保设备与模具安全。
下料和折弯分两家做,展开误差责任不清、来回补料耗时。下料折弯一体承接后,展开由同一家核算,尺寸出现问题时调整最直接。
新产品验证阶段数量少、改动频繁,适合先做几件到几十件的试制件。试制参数全程记录,定版后可直接转批量,不用重新摸索工艺。
批量订单的关键是稳定性:首件确认后锁定程序与刀具,过程中按频次抽检角度与尺寸,出现漂移立即调回,保证整批一致。
异形件、多刀干涉件、需要专用模具的非标结构,先评估可折性与模具方案,能折的给出工艺路线,需要开模的说明费用与周期再决定。
提供 CAD 图或样品,确认材质、板厚、关键公差与数量,有疑问的位置当面确认,不带歧义进车间。
核算展开与折弯顺序,确定刀数与模具方案,按材质与数量给出打样价和批量价,一至两个工作日内回复。
先折样件实测角度与尺寸,客户确认合格后锁定参数,这一步花的时间会在批量阶段省回来。
按确认的参数排产,过程抽检,成品清点包装出厂,泉州及周边可协商送货安排。
折弯报价通常按刀数、板厚、材质三个因素综合计算:一刀的单价随板厚增加而上升,不锈钢因回弹大、调机耗时多,单价一般高于冷轧板。批量越大,摊到每件上的调机成本越低,所以报价时常区分打样价与批量价。图纸标注清楚材质与厚度后,报价会更快更准。
可以。提供样品后可进行测绘,再确认展开尺寸与折弯顺序,双方确认尺寸清单后开模试折。测绘件存在一定误差范围,对精度要求高的部位建议在图纸上单独标注公差,避免批量后返工。
承接小批量试制,几件到几十件的订单可以安排,主要看刀具与模具是否现成。若需要新开折弯模,试制数量过少会摊不开模具成本,此时会先告知开模费用,由客户判断是否值得投入。
常规刀数的订单,材料备齐后通常 3–5 个工作日交付;需要开模或涉及多次试折的结构件,周期视图纸复杂度而定,一般一周以上。着急的订单可沟通排产优先级,以当期产能为准。
不同材质的回弹量不同,不锈钢回弹明显,铝板次之,冷轧板较小。操作上通过试折测量实际角度,再调整补偿量与压下深度,批量前会先折 2–3 件用量角器复检,角度稳定后再进入正式生产,避免整批超差。
把材质、厚度和数量说清楚,我们回复工艺建议、报价与周期,不合适也会直说原因。
联系我们